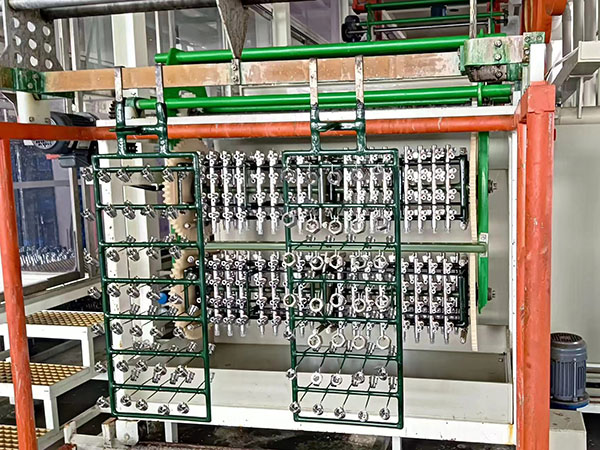
电镀设备是用来给零件表面镀上一层金属,让产品更耐腐蚀、更耐磨或更好看的工业设备,核心是把零件放进电解液里,通电后让金属离子沉积到表面形成镀层 。以下是使用电镀设备工作中注意的安全要点:
一、开机前必查
1. **排风优先联锁**:先开槽边抽风,确认风机正常、管路无破损、风量足够,再开启槽体、整流电源;**氰槽、铬槽、硝酸槽排风必须独立,管路不能互通**(酸 + 氰混合会生成剧毒氰化氢)。
2. 检查槽体、衬里、阀门、泵、过滤机:无裂纹、无渗漏;集液沟、防渗围堰通畅,没有杂物堵塞。
3. 检查电气:整流器、电机、行车、加热管外壳接地可靠;线路无老化、腐蚀、破皮;潮湿区域严禁普通插座、裸线。
4. 检查应急设施:洗眼器、紧急冲淋装置出水正常(每周试一次);耐酸碱防护用品、吸附棉、急救箱到位;氰化物岗位配备专用应急药。
5. 确认搅拌、阴极移动、空气搅拌正常;析氢槽(镀锌、镀镍、酸性镀)不能密闭加盖闷槽,防止氢气积聚爆炸。
6. 核对药剂标识,不同药剂分区摆放,**酸、碱、氰化物、氧化剂分开存放**。
二、投料、配药安全(事故高发环节)
1. 稀释原则:**酸往水里加,严禁水倒进浓酸里**(浓硫酸、硝酸、盐酸都适用,反向会爆沸喷溅);缓慢加料、边加边搅拌。
2. 氰化物配药、转运、捞工件:专人持证操作;工具专用,不与酸槽工具混用;工件从氰槽出来必须经过多级水洗,残留氰液不能带入酸槽。
3. 铬酐、铬酸溶液:铬雾有毒致癌,佩戴防毒半面罩 + 护目镜,浮球抑雾装置保持完好。
4. 药剂标签模糊、不明液体禁止使用;严禁私自混合不明药水。
5. 加药时站在侧面,不要正对液面,防止喷溅。
三、生产运行过程安全
1. 防护穿戴:耐酸碱防护服、橡胶耐酸碱手套、护目镜 / 面屏;禁止穿短袖、凉鞋、拖鞋上岗;有铬酸、氰化物岗位升级防毒防护。
2. 导电系统:铜排、导电杆、挂具导电点如果出现发热、打火、氧化,立即停机断电处理,禁止带电擦拭、打磨导电部位;清理阳极泥、更换阳极袋**先断电**。
3. 氢气风险(重点):镀锌、酸性镀镍、酸铜阴极持续析出氢气;
- 保持持续搅拌 + 排风,槽面不能封闭;
- 附近严禁明火、电焊、打火机、手机静电火花;
- 不要在析氢槽上方长时间俯身作业。
4. 工件吊装、行车运行:挂具卡紧,防止工件坠落砸槽、药水飞溅;行车移动时避开人员;滴水时间要足够,减少药水串槽污染同时避免滴漏伤人。
5. 滚镀作业:滚筒转动时禁止伸手入槽;检查象鼻导电线,磨损、断线及时更换,防止打火。
6. 槽内有工件时,不随意关闭搅拌、排风。
7. 槽边保持干爽,溢出药液及时用吸附棉吸收,不要直接大量冲水(尤其氰、浓酸)。
四、电气安全(潮湿腐蚀环境极易漏电)
1. 整流器、加热管、冷冻机、泵类**定期测绝缘**;PTFE / 钛加热管破损立即停用,防止漏电触电。
2. 湿手严禁触碰电源开关、整流面板、铜排。
3. 设备检修:执行**停电、挂牌上锁 LOTO**,确认断电、放电后再维修;维修过滤机先关进出口阀门、泄压。
4. 不要私自改线、加大保险丝;防腐区域使用防腐防爆型电机、开关。
五、离岗、停机操作
1. 下班停机顺序:先关整流电源 → 工件取出、充分水洗 → 视工艺关闭搅拌,**排风建议延时运行一段时间,抽走残留废气**。
2. 清理槽面浮油、废渣,地面药液清理干净;防护用品清洗晾干,分开存放。
3. 药剂桶盖拧紧,放回危化品柜上锁;氰化物专柜双人双锁管理。
六、废液、废渣、危废处置
1. 不同废水分流:含氰废水、含铬废水、酸碱废水、一般清洗水**单独收集,严禁混流**,混排容易产生毒气、爆炸。
2. 阳极泥、废滤芯、废阳极袋、吸附了药水的抹布,属于危废,放入专用标识危废桶,定期交由有资质单位处理,不得随意丢弃。
3. 过滤机排渣、换滤芯时做好防护,收集废液。
七、应急处置要点(熟记)
- 酸碱溅皮肤 / 眼睛:**立刻到洗眼器 / 冲淋处,持续流动清水冲洗 15 分钟以上,再送医;不要随便用中和剂去中和**。
- 氰化物泄漏、沾染:禁止冲水扩散,用干吸附棉收集;人员撤离上风侧,通知专人处置。
- 起火:酸、氰类不能直流水冲;电气火灾先断电,使用干粉灭火器。
- 氢气爆燃前兆:槽面有异响、排风失效,立刻切断电源、撤离人员,加强通风。
八、禁止行为(红线)
❌ 无排风强行生产氰、铬、硝酸槽
❌ 水倒入浓酸、浓碱
❌ 酸槽、氰槽工具混用
❌ 在镀槽附近吸烟、动火(动火作业必须审批、气体检测)
❌ 带电清理导电铜排、阳极
❌ 氰化物不双人双锁保管
❌ 随意混合不同废液






