吊臂式电镀生产线属于挂镀自动化线,依靠顶部吊臂(行车)带动挂具做升降 + 平移,按顺序在各槽之间转运工件;分单臂、双臂、龙门吊臂,主打多品种、中大件、柔性生产**,和连续滚镀、环形自动线不是一类。下面小编说明一下使用吊臂式电镀生产线的工作原理:
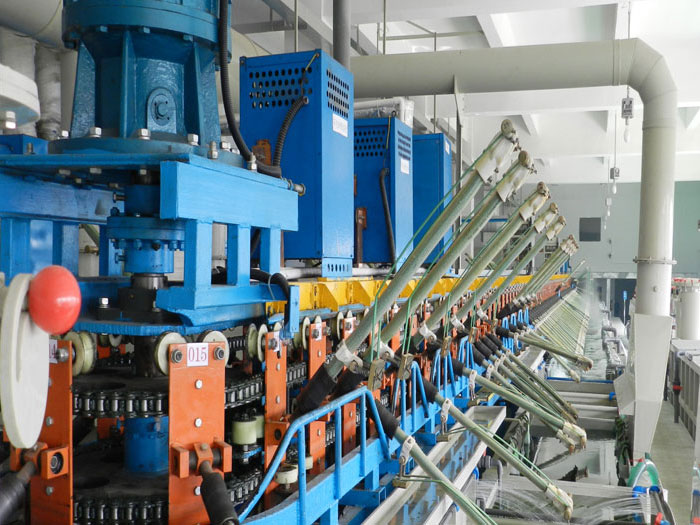
一、硬件分工(理解原理关键)
整套系统分成两套独立系统:**搬运系统 + 电镀工艺系统**,二者分开,这是很多人容易混淆的点
1. **吊臂行车(搬运系统)**
由顶部轨道、行走驱动、升降机构、吊爪组成;PLC 控制它**水平平移、垂直升降**,部分机型带小幅摆动 / 上下抖动。
它只吊起挂具,**不承载电镀大电流,不参与通电**。
2. **槽体与电镀供电系统(工艺核心)**
一排依次排布的功能槽:除油、酸洗、活化、镀槽、水洗、钝化、烘干等;
镀槽边上装有固定导电铜排 / 导电座。当吊臂把挂具放入镀槽、挂具挂钩落在导电座上,**整流机的电流通过槽边导电座→挂具→工件,形成电镀回路**。
吊臂放下挂具之后,吊爪可以脱开或者只做随动,电流不走行车吊臂。
3. **电控系统**
PLC 存储多套工艺配方,每个槽独立设定:浸泡时间、升降速度、摆动频率、停留滴水时间;带限位、过载、酸雾安全联锁。
二、完整运行时序原理(标准循环)
1. **上料位人工挂工件**:工件装在挂具上,吊臂行走到上料位,钩住挂具。
2. **起吊、平移**:吊臂提升挂具离开台面,沿轨道移动到下一个槽位上方。
3. **下放入槽**:缓慢下降,工件浸入槽液;
- 水洗、除油、酸洗槽:只浸泡,不通电;
- 电镀槽:挂具精准落座在槽边导电座,整流机合闸,开始通电电镀;吊臂吊爪可松开,行车甚至可以先去转运下一挂(双臂线)。
4. **槽内工艺执行**
计时开始;镀槽可配合打气搅拌、过滤、温控、阴极摆动,保证镀层均匀。
5. **计时到,起吊 + 滴水沥液(非常重要)**
吊臂提起挂具,在槽上方停留滴水,减少镀液带出、不同槽之间药水串污。
6. **平移到下一个工序槽**,重复下放、浸泡 / 电镀、沥水流程。
7. 全部工序走完,回到下料位,人工取下成品工件。
单臂吊臂:串行工作,一挂走完整套流程,才会处理下一挂;
双臂 / 多吊臂:可以错开节拍,A 挂在镀槽电镀时,B 挂在前面槽做前处理,提升产能。
三、摆动功能原理(选配)
吊臂升降机构带小幅往复摆动:工件在镀液里上下小幅晃动,更新工件表面液膜,赶走气泡,改善高厚比、凹槽、盲孔工件的镀层均匀性,减少针孔、麻点。
四、和环形连续挂镀本质区别
- 吊臂式:**间歇式、时序转运**,一挂一挂独立走流程,每个槽停留时间自由设置,柔性强;
- 环形连续挂镀:挂具固定在环形链条上匀速连续走,节拍固定,改工艺很麻烦。
五、核心原理要点小结
1. 动力:吊臂 = 物料搬运;**导电是槽边导电座,吊臂不导电**;
2. 模式:间歇式批量转运,不是连续走带;
3. 控制逻辑:按配方时间,依次调度 “移动→入槽→计时→起吊沥水→移位”;
4. 核心目的:代替人工来回抬挂具,稳定控制每个工序的浸泡时长,减少人为波动,保证电镀品质一致性。
六、常见原理误区
1. ❌ 吊臂通电给工件电镀:吊臂只是搬运件,大电流走槽边铜排;
2. ❌ 移动越快效率越高:起吊、平移过快会大量带液,造成药水污染、消耗暴增;
3. ❌ 摆动幅度越大镀层越好:摆动过大容易造成工件磕碰、掉件。






