全自动阳极氧化生产线主流形式:龙门式(大件、型材)、悬臂单臂式(小件、五金);PLC + 触摸屏自动运行,行车按程序自动转移飞巴 / 挂具工件,包含自动、半自动、手动三种模式可互切。接下来,小编详细介绍一下使用全自动阳极氧化生产线的结构组成:
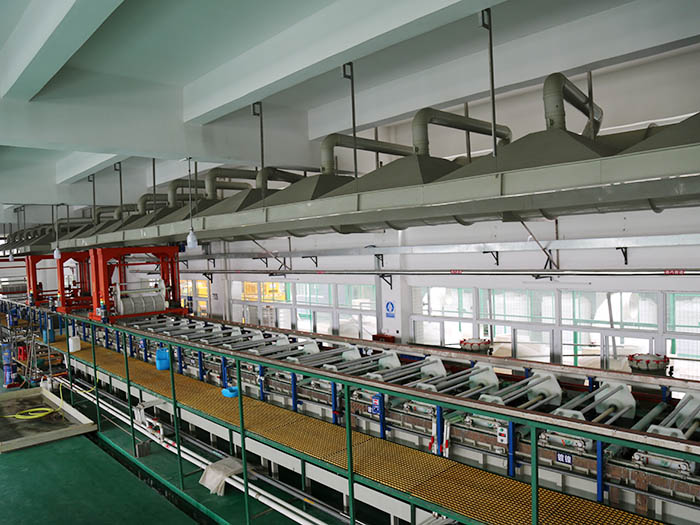
1. 行车输送系统:变频调速,水平 4–40m/min,升降 7–12m/min;定位精度 ±3mm;带防撞、上下限位、接水盘、工件槽内摆动功能,减少药液带出、提升水洗均匀性
2. 槽体组:PP/PVDF 板材为主,耐硫酸、碱液;分前处理槽、氧化槽、着色槽、封孔槽、多级水洗槽、烘干槽;槽内配空气搅拌、循环过滤、加热 / 换热盘管
3. 电源系统:高频直流整流器(硬氧多用脉冲电源),支持恒流 / 恒压、软启动爬坡,控制电流密度,减少烧件;氧化槽阴极多为铅板、钛板、碳素板
4. 温控与冷却系统(氧化核心):硫酸氧化放热大,配冷水机组 + 板式换热器;普通装饰氧化18–22℃,控温精度 ±1℃;硬质阳极氧化 0–5℃,低温要求更高
5. 辅助配套:纯水系统、自动加药、槽液过滤循环、废气收集塔、废水处理、排风、烘干热风系统
6. 电控系统:PLC + 触摸屏,工艺配方存储、参数记录、断电记忆复启、故障报警、数据追溯,可对接 MES






