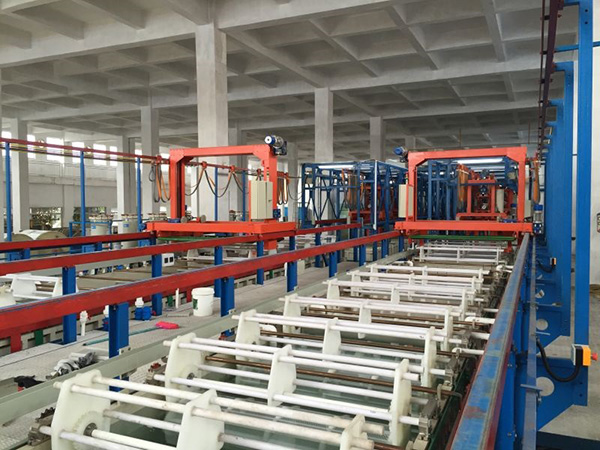
龙门滚镀生产线属于直线排布槽体,龙门行车(门型架)吊运滚筒,沿轨道行走、升降、带滚筒旋转,依次完成前处理、电镀、钝化、水洗、烘干,专门批量处理螺丝、垫片、弹片、小冲压件等不方便挂镀的小件。下面小编讲一下龙门滚镀生产线操作中减少产品废品率的方法:
一、装料管控(废品高发环节)
1. 严格控制装载量
滚筒装填建议:30%~50% 容积,不要超过 60%。装太满,零件翻不动、互相叠压,底部工件接触不到导电棒 → 漏镀、色差;装太少撞击大,容易压伤、变形。
小件螺丝常规:40% 左右;薄弹片、垫片降到 30% 以内。
2. 分类装筒,严禁混料
不同材质、不同厚度、不同形状工件不能同筒:厚件压薄件、尖锐件划伤平面件;磁性件、粉末冶金单独滚。
弹簧、细弹片容易缠料,优先小滚筒、低转速。
3. 剔除不良来料
来料有油污重、锈层厚、毛刺大、变形件先挑出;毛刺容易互相刮伤镀层,还会造成尖端烧焦。
4. 加隔离辅助(易刮伤件)
薄片、镜面件,可以少量加干净 PP 小球隔离,减少摩擦磕碰;注意小球不能掉进槽里。
二、滚筒参数设置(PLC 程序重点,龙门线可调自由度高)
龙门行车可以单独设置:浸入时间、滚筒转速、正反转、滴水时间、升降速度
1. 滚筒转速
- 普通紧固件(螺丝螺母):4~8 r/min
- 薄片、弹片、易变形件:2~4 r/min,低速翻滚
- 严禁高速猛转:撞击压伤、镀层起毛;转速太低:堆叠漏镀
2. 开启正反转交替
不要单向一直转!单向容易工件搭桥、卡死,局部长期压合。
例:正转 60s → 停 3s → 反转 60s,参数按工件试调。
3. 升降速度放缓
行车下降太快,工件在筒内猛撞;上升过快,筒内工件滑移冲击。升降减速区间打开,减少筒内撞击损伤。
4. 滴水沥液时间要充足
工位之间滴水时间不能省,尤其是活化→电镀、电镀→钝化之间;带液带入下一槽,造成药水污染、色差、钝化花斑。
逆流水洗工位,滴水时间≥10~20s。
5. 槽内浸入深度
滚筒必须完全浸没,同时不要压到槽底加热管、阳极;如果半浸,露出部分工件无镀层、色差。
重点:同一款产品固定一套程序,保存配方,换产品调用,不要每次凭感觉改时间转速。
三、前处理:镀层不良根源大多在前处理
滚镀小件油污、拉伸油、防锈油多,前处理不干净直接:漏镀、起泡、结合力差、黑点。
工序标准参考:热碱除油→水洗→电解除油(高要求件)→水洗→稀酸活化→水洗
1. 除油槽定期测碱度、温度,油多了及时捞油、更换过滤芯;液面浮油是头号杀手,工件翻滚不断沾油。
2. 活化酸不要过度腐蚀:活化时间过长,工件过腐蚀、表面麻点,镀层粗糙;螺丝碳钢件还要管控氢脆风险。
3. 两道水洗必须分开,严禁串槽;逆流漂洗优先,水洗水电导率定期监测。
4. 活化后到电镀槽间隔不能久,防止工件再次氧化发黄。
四、电镀工位管控(厚度不均、烧焦、发黑)
1. 电流密度匹配装载量
滚镀是集体导电,装料变多,导电点变多,电流要同步调整;很多车间固定电流,换一批货就厚薄飘移。
原则:小件滚镀用低电流、长时间,比大电流快镀更均匀,减少边角烧焦。
2. 阳极排布均匀
滚筒左右两侧阳极对称,距离滚筒间隙一致;阳极偏一边直接一边厚一边薄,色差。阳极袋定期清洗,防止阳极泥渣掉进滚筒,产生黑点颗粒。
3. 槽液循环过滤常开
电镀槽 24h 过滤,滤芯定期更换;滚镀工件摩擦掉碎屑,悬浮颗粒吸附表面就是砂眼、黑点。镀锌槽配套除杂、除铁处理。
4. 温度、pH 稳定
药水参数波动是批量色差元凶,每天早晚检测记录;温控报警开启。
五、后处理(钝化、封闭、水洗、烘干,花斑、变色高发区)
1. 钝化时间严格管控:时间短颜色不均;时间过长钝化膜疏松、容易擦花、盐雾不达标。
2. 钝化后回收槽必须有,把钝化液回收,减少带入水洗槽;水洗不干净,封闭后发白、水印。
3. 封闭剂浓度、温度按工艺,封闭后热水洗(60~80℃)洗干净表面游离封闭剂,减少水印。
4. 烘干:温度不能猛高温骤烘,钝化膜高温会变色;常规镀锌钝化一般 60~80℃;工件要沥干再进烘箱,积水位置有水印。
烘干前筒内不要积水,行车滴水到位,滚筒内积水是水印废品大户。
六、设备日常点检(龙门滚镀特有风险)
1. 导电系统(高频故障点)
滚筒内阴极导电棒、导电头磨损、积钝化渣、氧化 → 导电不良、批量漏镀。
每班检查:导电铜头打磨、清理钝化残渣;导电棒磨损到一定厚度直接更换,不要凑合用。
滑触线、行车集电器定期擦干净,防止断电、电流忽大忽小。
2. 滚筒检查
网孔破损、焊位开裂 → 漏件;滚筒变形、偏心 → 翻滚不顺、卡料。每班看筒身、焊缝;PVDF/PP 滚筒长期高温药水容易老化变脆。
滚筒转轴卡滞:转一会停一会,局部工件不动,漏镀。
3. 行车定位、防撞
定位偏移,滚筒碰阳极、碰槽壁,划伤工件、撞坏阳极;定期校准原点、限位、感应开关。刹车检查,防止溜车。
4. 抽风、槽盖
酸雾落在工件表面,会形成斑痕;槽盖、废气塔正常运行。
七、槽液维护与杂质管控
- 定期做霍尔槽试验,预判药水状态,不要等批量不良才处理;
- 金属杂质(铁、铜、铅)是滚镀锌头疼的,铁高了容易发黑、麻点,定期除铁;
- 避免不同镀种槽液交叉污染,工具、滚筒专用,不要跨镀种混用。
八、工艺记录 + 首件确认(防批量报废)
龙门线是批量生产,一旦参数错,一筒几十公斤全部废掉:
1. 每筒首件:入槽前核对程序、装载量;出槽先看外观、测膜厚,合格再连续生产;
2. 换批次、换滚筒、换药水、换产品,必须重做首件;
3. 做好记录:装载量、转速、电流、各槽时间、药水参数、不良现象,方便追溯。
九、专项缺陷快速对应表(现场排查用)
- 漏镀:装料过多、转速过低、导电棒接触不良、前处理油污、工件堆叠搭桥
- 压伤 / 划痕:转速太高、尖锐件混装、升降冲击、滚筒内壁毛刺
- 色差:阳极不对称、带液串槽、pH / 温度波动、滴水不足
- 黑点颗粒:槽液无过滤、阳极泥、滚筒碎屑、浮油
- 水印发白:滴水不足、水洗不干净、烘干积水
十、容易忽略的两个风险点
1. 氢脆风险:高强度紧固件,酸洗时间不要过长、电流不要过大;必要时除氢烘烤,防止后期断裂报废。
2. 滚筒停机卡死:程序里增加超时报警,滚筒堵转立刻停机,避免一筒工件长时间泡在一处不动,全部报废。






