爬坡式吊臂生产线于环形连续机械输送表面处理生产线,常用于电镀、阳极氧化、酸洗清洗、磷化等槽式工艺;依靠环形链条 + 波浪凹凸轨道 + 摆动吊臂,只用一套主驱动,工件一边向前走,一边自动升降入槽、提料、跨槽,不需要单独配每个工位的提升气缸 / 电机。下面小编讲解一下使用爬坡式吊臂生产线的清洗保养方法:
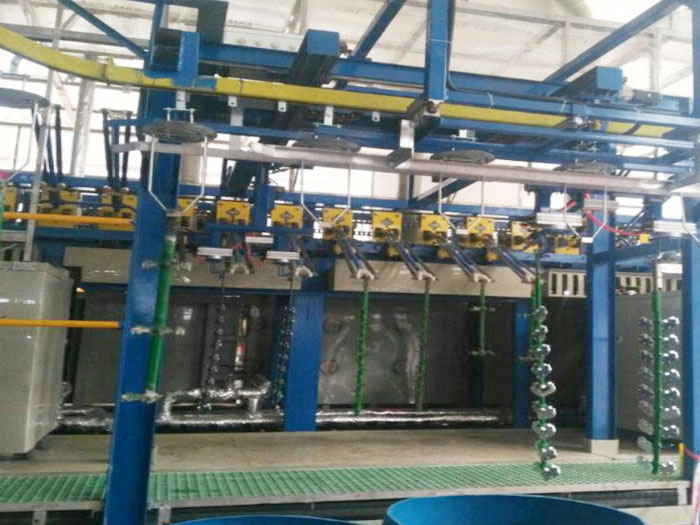
一、每班开机 / 停机保养(日常,1 次 / 班)
1. 机械吊臂、轨道、滚轮检查 + 清洁
停机断电,清理波浪轨道表面:用干抹布 + 塑料刮刀刮除药液结晶、盐垢、粉尘。盐垢堆积会让滚轮抬升高度不准,工件入槽深度波动,严重会卡吊臂。
检查吊臂铰接转轴、滚轮:看有无卡顿,滚轮转动是否顺畅;表面喷耐化学润滑喷剂(不能用普通机油!),防止药水结晶卡死。
❗禁止黄油、普通机油:滴落到槽内污染药液,造成镀层缺陷。
链条外观:看链条表面有没有白色 / 黄色盐霜,用低压清水(不能高压直冲轴承)冲洗链条表面浮盐,冲洗后必须吹干,防止链条生锈腐蚀。
吊钩、挂具:清理挂具上的镀层、结瘤,导电点打磨干净;挂具绝缘层破损要及时修补,避免漏电、打火。
2. 导电系统(电镀线重点)
- 碳刷、导电铜排:擦除铜排表面氧化层、盐渍;碳刷磨损、松动及时调整压力。导电不良直接导致色差、镀层薄。
- 检查碳刷粉尘,及时清理,防止粉尘落在轨道、吊臂造成卡滞。
3. 槽体与排风
- 槽面:打捞浮渣、油污,检查溢流口无堵塞;
- 排风罩:清理表面药液飞溅结垢,保证抽风正常,减少腐蚀性雾气侵蚀机架。
4. 试机
空载运行 1~2 圈,观察吊臂升降动作,无卡滞、无异响再上工件。
二、每周保养(停机 2~4 小时)
1. 深度清洗波浪轨道和滚轮组件
用稀释弱酸(根据现场药水,如稀磷酸,严禁强酸)软毛刷清洗轨道结晶,清水冲净,彻底擦干。轨道结垢是爬坡吊臂线常见故障源:结晶抬高滚轮,工件泡不到液面。
2. 链条拆解清洁:用低压水冲洗链条缝隙里嵌入的盐晶,吹干;检查销轴、外链片腐蚀、开裂。
3. 吊臂组件:逐个检查吊臂变形、铰接间隙过大;变形吊臂校正或更换。
4. 机架钢架:冲洗表面药渍,防腐涂层掉漆位置标记,后续补漆。
5. 槽体过滤系统:更换滤芯,清洗袋滤,清理槽底沉淀污泥。
三、月度保养(停机半天)
1. 链条张紧度校准:爬坡吊臂环形链条长期受力拉伸,每月重新调张紧,防止跳链。
2. 滚轮磨损测量:滚轮外径磨损超过 1.5~2mm 建议更换;滚轮磨损会直接改变升降行程。
3. 轨道平整度检查:用直尺检查波浪轨道工作面,局部磨损凹坑需要堆焊打磨修复。
4. 导电铜排整体打磨,紧固所有接线螺栓;绝缘件检查老化开裂。
5. 槽体大清洗:排空槽液,清理槽底沉渣,槽壁除垢;检查槽体焊缝有无渗漏。
6. 减速电机、驱动座:检查油位,有无漏油;电机表面清洗粉尘药雾。
四、年度大修保养(停机 1~3 天)
1. 整线链条拆检,严重腐蚀链条整段更换;
2. 波浪轨道全面探伤、补焊、打磨,校正轨道曲线;轨道变形会导致吊臂动作时序错乱;
3. 全部吊臂、滚轮、销轴批量检测更换;
4. 机架除锈、重新做防腐;
5. 导电系统全部碳刷、绝缘件更换;
6. 各槽体做渗漏检测,槽内衬修补;
7. 电控柜内部吹扫粉尘,端子紧固,传感器校验。
✅ 清洗用药 & 材料选型(避坑重点)
1. 去除盐垢、酸碱结晶:稀磷酸(推荐,对碳钢轨道腐蚀相对低),禁止浓盐酸,会快速腐蚀链条、轨道。
2. 油污:中性除油剂,常温清洗。
3. 禁止:高压水枪直接冲电机、轴承、电控盒、碳刷座;进水会造成短路、轴承锈蚀卡死。
4. 润滑:PTFE 特氟龙干性润滑剂 / 氟素干性润滑,不粘粉尘盐垢、不污染槽液;严禁黄油、普通润滑油。
⚠️ 常见保养误区
1. 只加油不除盐:药液结晶包裹在销轴、滚轮,油脂把盐封在里面,磨损更快;必须先除垢,再润滑。
2. 轨道结垢不清理:盐垢越积越厚,吊臂抬升高度持续偏移,工件浸不到槽液,批量不良,严重直接卡机断链。
3. 冲洗后不吹干:链条、轨道残留水分 + 药雾,加速点蚀,链条使用寿命大幅缩短。
4. 挂具不清理:挂具积瘤,导电变差,产生毛刺、烧焦工件。
#






