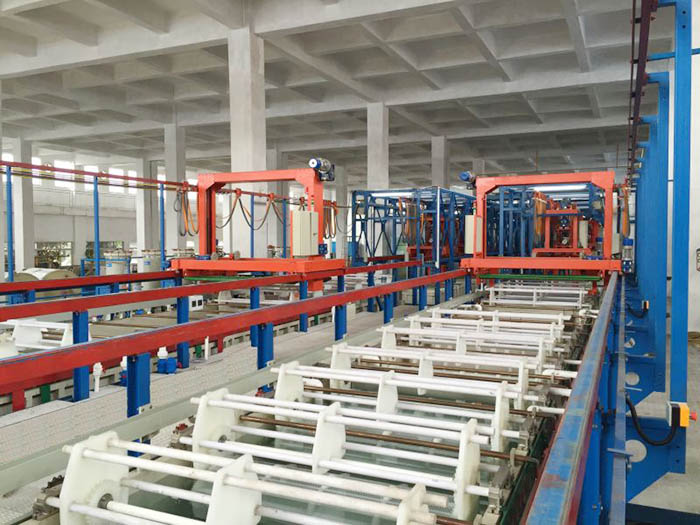
五金挂镀生产线实操重点分上挂、前处理、电镀、水洗、后处理、行车自动化、挂具、品质、安全环保九大模块,都是高频不良和事故点。以下了解一下:
一、上挂环节(很多不良根源在这里)
1. **导电点选择**:导电点尽量放在非外观面;接触要牢靠,弹性夹片不能松。接触不良→电流不稳、局部薄、发黑、漏镀、色差。
2. **工件排布**:工件之间不能贴合、遮挡;凹槽、盲孔、深腔**开口朝上**,防止窝气(窝气位置发白、镀不上、针孔);异形件、复杂曲面必要时加辅助阳极。
3. **不能叠挂、不能碰挂**,工件摆动时不能互相摩擦,避免划伤。
4. **基材区分**:锌合金、铁、铜件分开挂、分开走工艺;锌合金zui怕强酸洗过腐蚀,容易起泡脱皮。
5. 抛光件:检查抛光蜡是否厚重,蜡多要增加超声波除蜡时间。
二、前处理(重中之重,镀层起泡、脱皮 90% 来自前处理)
1. 除蜡:超声波温度、时间要达标;蜡没除干净,后续镀层附着力差,存放一段时间起泡。
2. 化学除油 + 电解除油配套使用;电解除油要控制电流,除油后工件表面必须**水膜连续不破**(水破膜 = 油污残留,不能进下工序)。
3. 酸洗 / 活化:严格控制浓度、时间;锌合金严禁长时间强酸浸泡,过腐蚀会产生疏松层,后续起皮;活化后**不要长时间在空气中停留**,防止二次氧化返灰,活化后尽快入预镀槽。
4. 每道水洗不能省,油污、酸、碱带入镀槽,直接污染主槽,产生针孔、麻点、发雾。
三、电镀工序(预镀、酸铜、镍、铬)
1. **预镀(碱铜 / 冲击镍)不能省**,尤其锌合金件;预镀作用是打底,防止基材和酸铜发生置换反应,置换层极易脱皮。
2. 酸铜:控制温度、空气搅拌、阴极移动;过滤机 24h 连续运行,滤芯定期更换;添加剂按霍尔槽试片补加;搅拌不足容易麻点、走位差。
3. 镍槽:半光镍 + 光亮镍分层做,盐雾更好;温度、pH、电流密度稳定;镍槽杂质累积,定期用活性炭处理、过滤。
4. 镀铬:铬层很薄,电流、时间严格管控;铬雾抑制剂正常添加;铬槽禁止带入氯离子,氯离子会造成铬层发灰、麻点。
5. 电流密度:大件、低电流区适当降低电流;高电流区电流过大容易烧焦、毛刺。
6. 槽液日常:每班做霍尔槽试片,看走位、光亮、麻点;定期化验主盐、添加剂、杂质,不要等大批量不良再调整。
7. 槽液液位保持稳定,液位过低,阳极、阴极面积变化,镀层不均。
四、水洗(逆流漂洗是核心,控污染、降成本)
1. 必须**多级逆流漂洗**,后一级水洗往前一级溢流,减少槽液带出、废水排放。
2. 工件出槽滴液时间要足够,减少镀液被带到水洗槽,再反向污染前道。
3. 水洗槽定期更换 / 溢流,水洗水浑浊、pH 异常就要处理;水洗带入污染物是镀槽报废zui快的原因。
4. 盲孔工件要在水洗槽轻轻晃动,把孔内残留药液置换出来。
五、封闭、烘干、下挂
1. 封闭:镀锌、仿金、枪黑、彩锌必须封闭;封闭温度、时间严格按工艺,封闭不足盐雾差、容易变色;封闭后水洗要到位,防止封闭剂残留形成水痕。
2. 烘干:温度一般 60–80℃;仿金、枪黑、浅色系五金温度不能太高,高温会变色;工件入烘箱前,盲孔积水要甩掉,积水不干→水迹、后期生锈。
3. 烘干后充分冷却再下挂,热件直接堆叠容易闷汗变色。
4. 下挂轻拿轻放,避免磕碰划伤;分类摆放,不同批次、不同材质分开标识。
六、行车自动化控制(龙门 / 单臂挂镀线)
1. 行车速度、升降平稳,不能猛起猛落,防止工件甩动、互相碰撞、掉件。
2. 入槽、出槽停顿时间、滴液时间按工艺锁定;不同产品节拍不要随意乱改。
3. 槽位限位、防撞、急停功能每班确认;行车导电滑环定期清洁,接触不良会掉电流。
4. 换产品、换挂具时,先空运行一趟,确认无干涉、不碰槽体、阳极。
七、挂具管理(非常容易忽略)
1. 挂具绝缘胶破损、开裂,必须退胶重包;胶破损处会析出金属,造成工件毛刺、杂点、槽液污染。
2. 导电铜点氧化、烧黑,及时打磨;导电点磨损后接触电阻变大,镀层不均。
3. 挂具定期退镀;挂具上残留厚镀层,会分流电流,工件电流不足。
4. 不同工艺、不同镀种的挂具分开专用,不要混用,防止交叉污染。
八、品质过程管控
1. 首件必做:换批次、换槽液、换挂具、改电流后,首件检查:外观、附着力、镀层厚度,合格再批量生产。
2. 附着力抽检:胶带测试、冷热循环;盐雾定期送检(NSS 中性盐雾)。
3. 重点盯:麻点、针孔、起泡、起皮、挂点印、窝气发白、色差、水痕、烧焦。
4. 不良品隔离,区分是前处理问题、槽液问题还是电流问题,不要混料。
九、安全、环保、危废(东莞电镀重点)
1. 酸、碱、铬酸分开存放,搬运戴耐酸手套、护目镜;严禁不同药剂随意混加,会产生有毒气体。
2. 废气收集风机必须先开,再开槽;铬雾、酸雾治理设施同步运行,不能关停。
3. 槽边应急冲洗水、应急池、吸酸棉保持可用;一旦溅到皮肤立刻大量清水冲洗。
4. 含镍、含铬、酸碱废水**分质分流**,严禁混流;镍渣、铬渣、废滤芯、废活性炭属于危废,台账齐全,交给有资质单位。
5. 整流器、线路、行车电控做好防腐防潮;槽体周边不能有积水,防止漏电。
6. 检修槽体、下槽作业:先断电、排空药液、通风置换,挂牌上锁(LOTO),禁止带电下槽。
十、补充几个高频踩坑小结
- 锌合金件:**怕过腐蚀、怕置换**,预镀不能省;
- 光亮镍、酸铜:怕油污、杂质,过滤不能停;
- 镀铬:怕氯离子、铬雾危害大;
- 所有盲孔、异形五金:优先控制窝气和孔内药液残留;
- 潮湿环境成品包装:就是你前面的服装干燥剂应用场景,烘干不到位 + 包装潮湿,再好电镀也会生锈。






