电镀涂装生产线,是集成前处理、表面成膜、水洗、烘干、输送、废水废气处理于一体的自动化成套表面处理设备,分为电镀生产线与涂装生产线两大类,用于在金属 / 基材表面形成一层功能性或装饰性薄膜,提升工件防腐、耐磨、美观等性能。那么,下面小编介绍一下使用电镀涂装生产线工作中有五种布局方式:
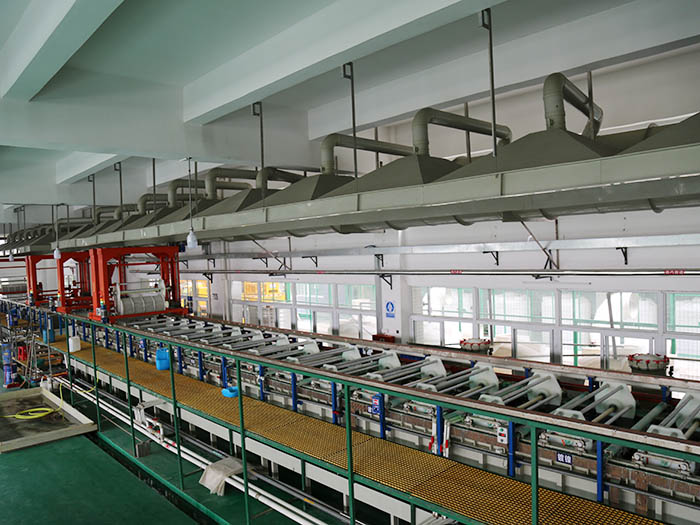
1. 直线式布局(龙门直线电镀线)
槽体沿厂房一字直线排布,龙门行车在槽上方轨道前后移动,吊具携带工件依次完成前处理→电镀→后处理。
✅特点
- 工序顺序清晰,可跳槽、可调整工艺程序,柔性强,适合多品种、大尺寸重型工件(机架、铝板);
- 检修、槽体维护方便;装卸料可一端上料一端下料,物流顺直。
❌缺点:厂房需要长条形空间,占地面积长;空行程多,同等槽数下节拍慢于环形线。
适用:挂镀、大件电镀、小批量多品种;也用于重型工件喷漆、前处理浸渍线。
2. U 型布局(环形垂直升降电镀线,常用全自动电镀)
槽体排成 U 形,两端开口集中在同一侧,工件在 U 形槽内按节拍循环:上升→横移→下降入槽,一圈完成整套工艺。
✅特点
- 上下件在同一侧,操作人员集中,减少走动;空间利用率更高;
- 多工位并行连续作业,节拍稳定,生产效率高;工件空中滴水时间可控,减少药水带出。
❌缺点:工艺修改难度大,适合单一成熟工艺大批量产品;设备机械结构复杂,造价高。
适用:小件挂镀、塑料电镀、五金件连续电镀。
3. L 型布局
工序槽体呈 L 直角排布,一般前处理一段直线,转弯后电镀 / 后处理一段。
✅特点:适配L 形厂房,利用厂房转角,避免长直线场地不足;人工线、半自动滚镀线常用。
❌缺点:转弯处输送机构复杂,容易出现滴液交叉污染;自动化程度一般不高。
适用:厂房空间受限、中小批量滚镀、简易涂装前处理。
4. 悬挂链连续直通布局(涂装线为主,电泳 / 喷粉 / 喷漆)
架空悬挂输送链连续不间断输送工件,依次穿过前处理喷淋槽→电泳 / 喷漆房→烘干炉,工件不落地,连续流转。
✅特点:连续不停机生产,产能巨大;适合大批量标准化工件(铝型材、钣金外壳)。
❌缺点:工艺时间固定,柔性差,更换产品规格麻烦;一旦停线全线停产;烘干炉能耗高。
适用:铝型材喷涂、钣金喷粉、汽车零部件电泳涂装。
5. 立体多层布局(现代化大型涂装线)
分层布置:底层做前处理、上下件;中层喷漆 / 喷粉洁净房;顶层布置烘干炉、废气余热回收。
✅特点:充分利用高度,节约平面占地;洁净区抬高,隔离地面粉尘;热气流向上,热能回收方便,废气集中收集,环保管控方便。
❌缺点:基建投资高,厂房层高要求高,检修难度大,消防、通风设计复杂。
适用:大型全自动喷涂、电泳生产线(汽车、大型装备涂装)。






